L'ampérage fixe l'épaisseur
Le premier chiffre à regarder. Les fabricants donnent deux valeurs : la coupe propre (bords nets, peu de bavures, vitesse confortable) et le sectionnement (la machine passe, mais lentement et salement). Pour une CNC, retenez la coupe propre : c'est elle qui donne des pièces prêtes à souder.
En pratique : un 30–45 A coupe proprement 10 à 12 mm d'acier ; un 60–65 A monte à 16–20 mm ; un 85–105 A dépasse 25 mm. La plupart des ateliers de métallerie, de carrosserie et d'agriculture vivent très bien avec un 45 A, et un 65 A couvre presque tout le reste.
L'amorçage : arc pilote, jamais HF
Pour démarrer l'arc, trois techniques. L'amorçage par contact touche la tôle ; l'arc pilote crée un petit arc dans la torche avant de transférer à la pièce ; la haute fréquence (HF) claque une décharge de plusieurs milliers de volts. Les deux premiers sont compatibles avec une machine CNC. Le troisième parasite tout ce qui contient un microprocesseur à dix mètres — y compris la machine qui porte la torche. Les découpeurs HF, fréquents parmi les modèles d'entrée de gamme d'il y a dix ans, sont à exclure.
La sortie CNC (ou port CPC)
Ce connecteur à l'arrière du découpeur fournit deux choses : un contact de déclenchement de la torche, pour que la machine allume et éteigne l'arc, et la tension d'arc divisée (par 20 ou par 50 selon les marques), qui permet le contrôle de hauteur automatique en cours de coupe. Sans ce port, on peut raccorder le déclenchement sur la commande de torche manuelle — cela fonctionne — mais on perd le THC, précieux sur les tôles gondolées.
Chez Hypertherm, le port s'appelle CPC (Powermax 45 XP, 65, 85, 105, SYNC) ; chez GYS, Lincoln, ESAB ou Thermal Dynamics, « sortie CNC » ou « interface automate ».
L'air comprimé, le critère oublié
Un 45 A demande environ 170 à 200 l/min à 5–6 bar, en continu, en air sec et propre. Un compresseur de 50 l à 2 CV suit sur des coupes courtes ; un 100 l ou plus pour des séries. Un filtre-sécheur entre le compresseur et le découpeur multiplie la durée de vie des consommables. Les modèles à compresseur intégré (Telwin Kompressor, Hypertherm Powermax 30 AIR) sont pratiques en mobilité mais limités en épaisseur.
Des modèles qui fonctionnent
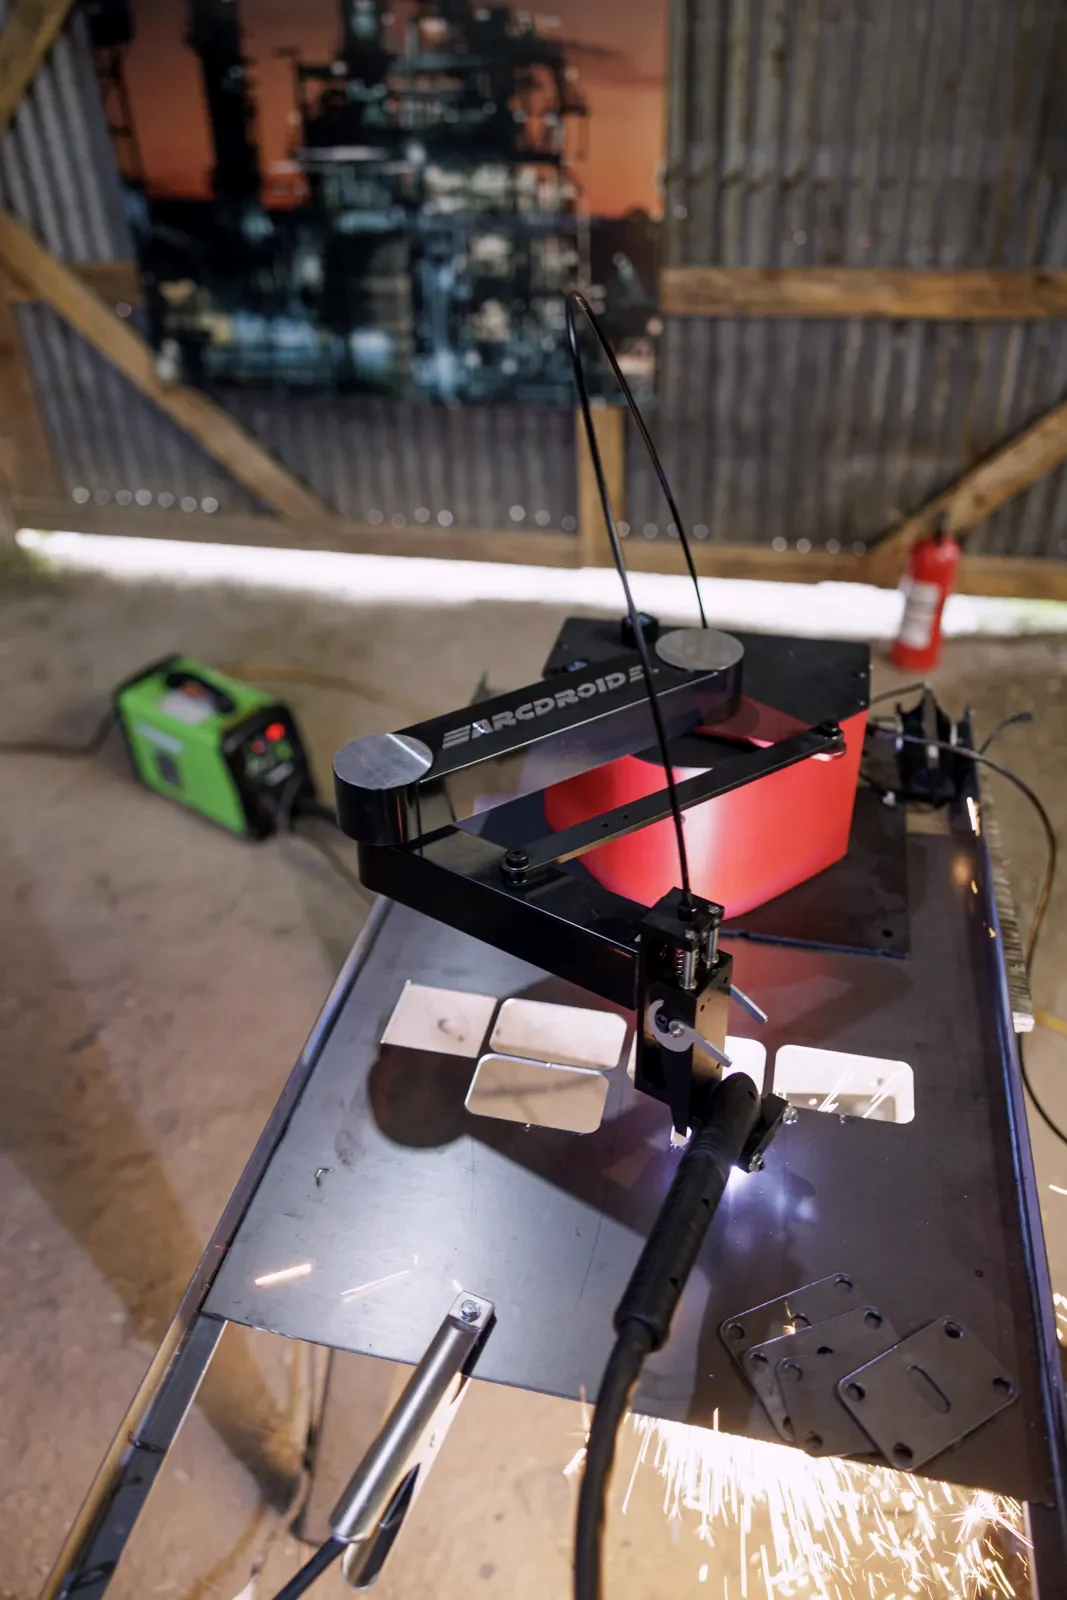
Hypertherm Powermax 45 XP et 65 (la référence, consommables partout), GYS Néocut 45 / 70 / 105 et Cutter CT, Lincoln Tomahawk 625 / 1000, ESAB PowerCut 900 / 1300, Thermal Dynamics Cutmaster 60i, Everlast PowerPlasma 62i / 82i. Budget : de 900 € pour un 45 A d'entrée de gamme à arc pilote à 3 000–4 000 € pour un Powermax 65 avec torche machine. Tous se branchent sur l'ArcDroid, la liste complète est sur la page Compatibilité.
- Coupe propre visée : 12 mm → 45 A · 20 mm → 65 A · 25 mm et plus → 85–105 A
- Amorçage : arc pilote ou contact, jamais HF
- Sortie CNC / port CPC pour le contrôle de hauteur
- Air : 200 l/min à 6 bar, sec et filtré