Die Stromstärke bestimmt die Blechdicke
Die erste Zahl, auf die man schaut. Die Hersteller geben zwei Werte an: den sauberen Schnitt (saubere Kanten, wenig Grat, angenehme Geschwindigkeit) und den Trennschnitt (die Maschine kommt durch, aber langsam und unsauber). Für CNC gilt der saubere Schnitt: Er liefert schweißfertige Teile.
In der Praxis: Ein 30–45-A-Gerät schneidet sauber 10 bis 12 mm Stahl; ein 60–65-A-Gerät schafft 16–20 mm; ein 85–105-A-Gerät über 25 mm. Die meisten Metallbau-, Karosserie- und Landwirtschaftsbetriebe kommen mit einem 45-A-Gerät sehr gut zurecht, und ein 65-A-Gerät deckt fast den ganzen Rest ab.
Die Zündung: Pilotlichtbogen, nie HF
Um den Lichtbogen zu starten, gibt es drei Techniken. Die Kontaktzündung berührt das Blech; der Pilotlichtbogen erzeugt einen kleinen Bogen im Brenner, bevor er auf das Teil übergeht; die Hochfrequenz (HF) lässt eine Entladung von mehreren tausend Volt knallen. Die ersten beiden sind mit einer CNC-Maschine kompatibel. Die dritte stört alles mit einem Mikroprozessor im Umkreis von zehn Metern — auch die Maschine, die den Brenner trägt. HF-Schneider, vor zehn Jahren bei Einstiegsmodellen häufig, sind auszuschließen.
Der CNC-Ausgang (oder CPC-Port)
Dieser Anschluss auf der Rückseite des Schneiders liefert zwei Dinge: einen Auslösekontakt für den Brenner, damit die Maschine den Lichtbogen ein- und ausschalten kann, und die geteilte Lichtbogenspannung (durch 20 oder 50, je nach Marke), die die automatische Höhenregelung während des Schnitts ermöglicht. Ohne diesen Port kann man die Auslösung an der Handbrennersteuerung anschließen — das funktioniert —, verliert aber die THC, die bei welligen Blechen wertvoll ist.
Bei Hypertherm heißt der Port CPC (Powermax 45 XP, 65, 85, 105, SYNC); bei GYS, Lincoln, ESAB oder Thermal Dynamics „CNC-Ausgang“ oder „Automatisierungsschnittstelle“.
Die Druckluft, das vergessene Kriterium
Ein 45-A-Gerät braucht etwa 170 bis 200 l/min bei 5–6 bar, kontinuierlich, trockene und saubere Luft. Ein 50-l-Kompressor mit 2 PS hält bei kurzen Schnitten mit; 100 l oder mehr für Serien. Ein Filtertrockner zwischen Kompressor und Schneider vervielfacht die Lebensdauer der Verschleißteile. Modelle mit integriertem Kompressor (Telwin Kompressor, Hypertherm Powermax 30 AIR) sind mobil praktisch, aber in der Blechdicke begrenzt.
Modelle, die funktionieren
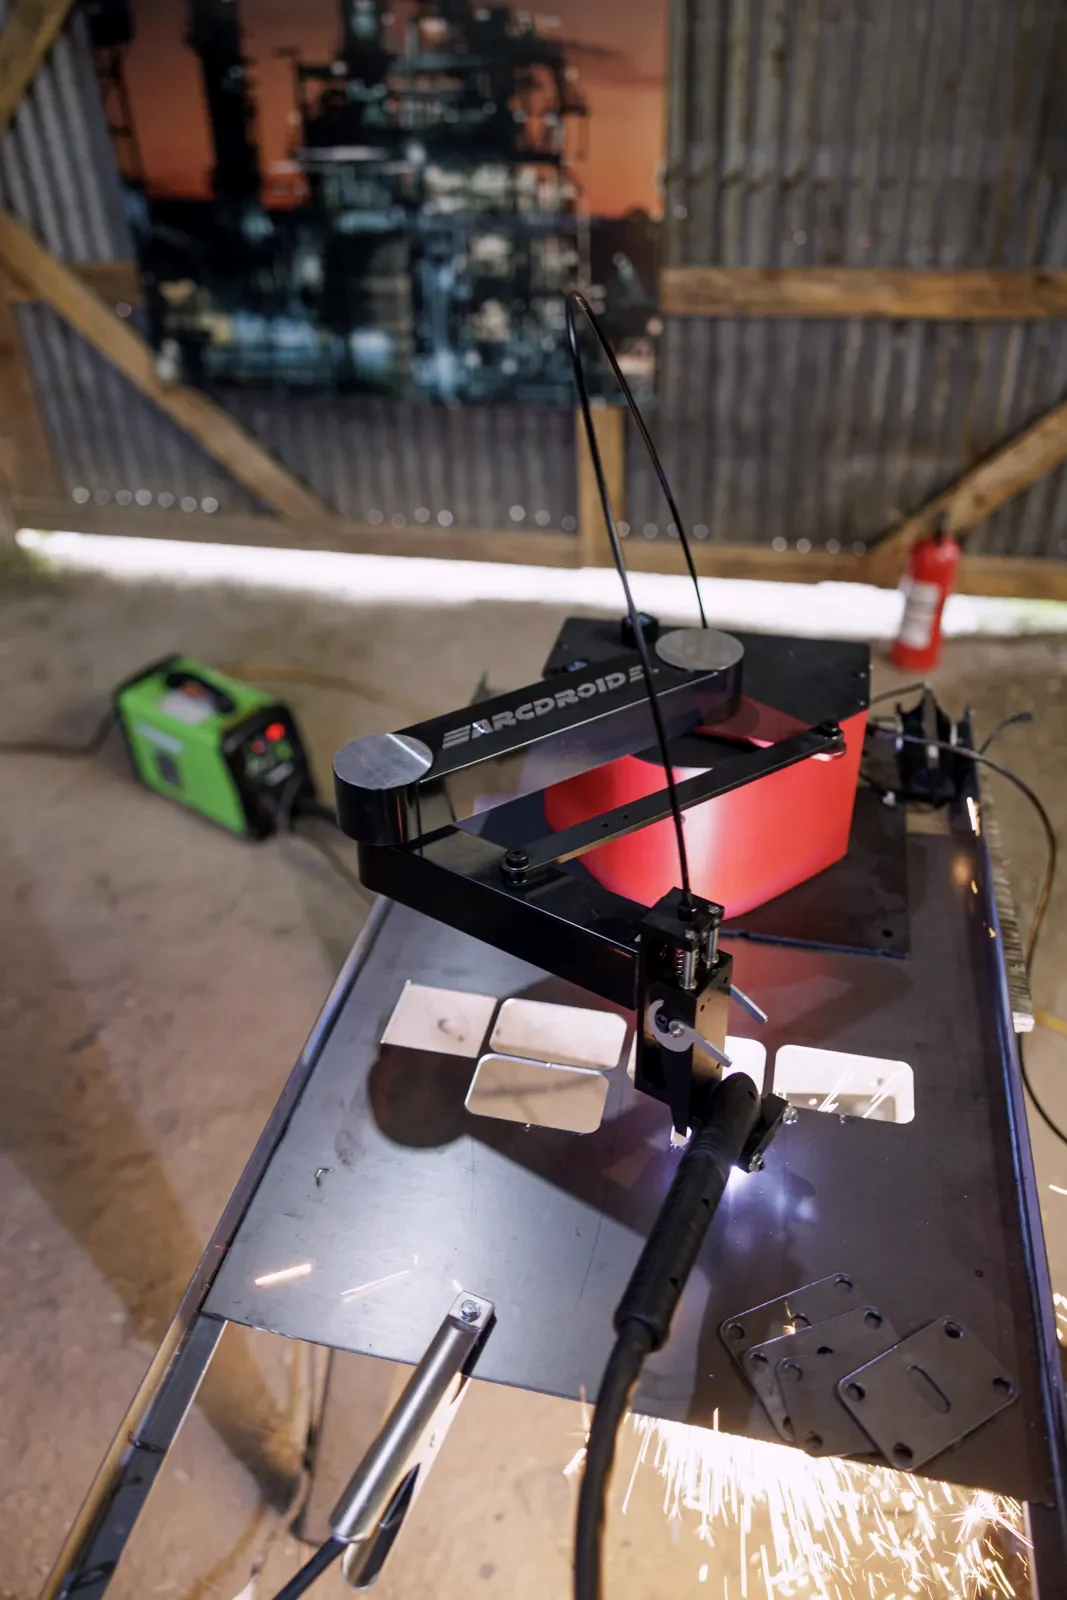
Hypertherm Powermax 45 XP und 65 (die Referenz, Verschleißteile überall), GYS Néocut 45 / 70 / 105 und Cutter CT, Lincoln Tomahawk 625 / 1000, ESAB PowerCut 900 / 1300, Thermal Dynamics Cutmaster 60i, Everlast PowerPlasma 62i / 82i. Budget: von 900 € für ein 45-A-Einstiegsgerät mit Pilotlichtbogen bis 3.000–4.000 € für einen Powermax 65 mit Maschinenbrenner. Alle lassen sich an den ArcDroid anschließen, die vollständige Liste steht auf der Kompatibilitätsseite.
- Ziel sauberer Schnitt: 12 mm → 45 A · 20 mm → 65 A · 25 mm und mehr → 85–105 A
- Zündung: Pilotlichtbogen oder Kontakt, nie HF
- CNC-Ausgang / CPC-Port für die Höhenregelung
- Luft: 200 l/min bei 6 bar, trocken und gefiltert