Coupe propre et sectionnement
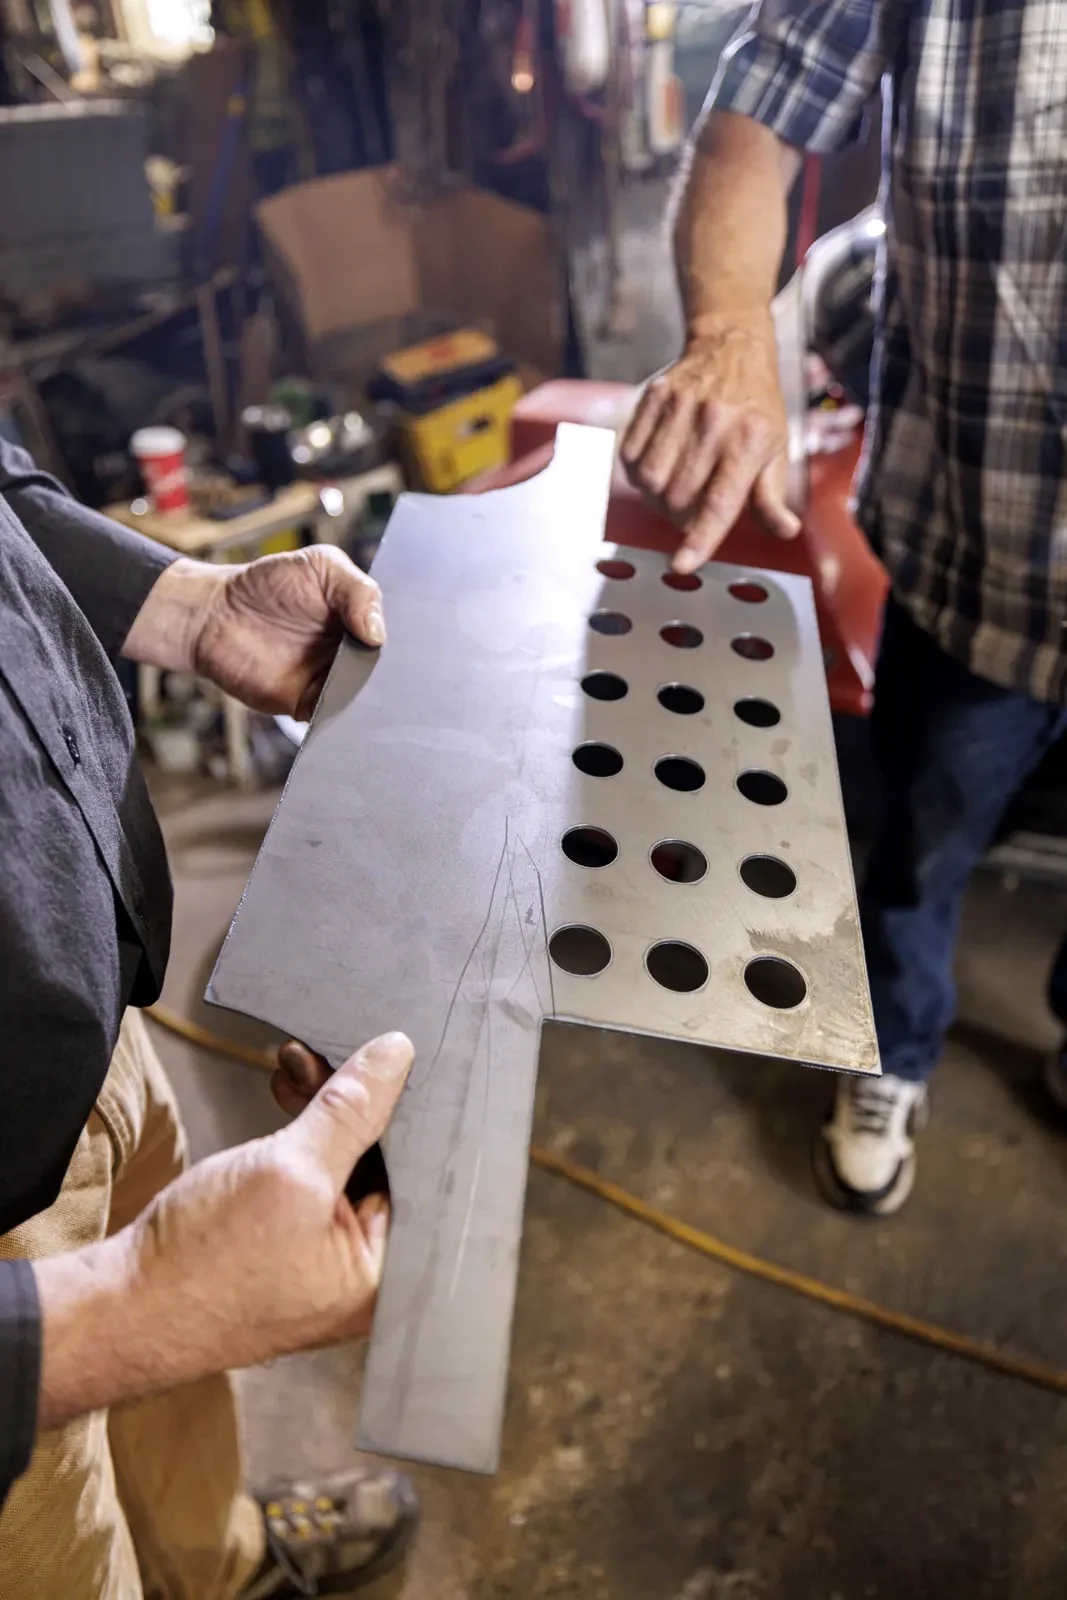
Chaque fabricant annonce trois épaisseurs : la coupe recommandée (vitesse confortable, bord net), la coupe maximale (plus lente, quelques bavures) et le sectionnement (la torche traverse, mais la pièce demande une reprise à la meuleuse). Pour des pièces destinées à être soudées ou peintes sans reprise, c'est la première valeur qui compte.
Les ordres de grandeur sur acier
30 A : 6 à 8 mm propre, 10 mm maximum. 45 A : 12 mm propre, 16 mm maximum, 25 mm en sectionnement. 65 A : 16–20 mm propre, 25 mm maximum. 85 A : 20–25 mm propre, 32 mm maximum. 105 A : 25–32 mm propre, 38 mm maximum. Ces chiffres varient d'une marque à l'autre de quelques millimètres, mais l'échelle est la bonne.
Inox et aluminium
L'inox se coupe aux mêmes ampérages, environ 20 % moins épais, avec une zone affectée thermiquement à surveiller sur les pièces alimentaires. L'aluminium se coupe plus vite mais laisse une bavure tenace ; comptez 30 % d'épaisseur en moins qu'en acier. Le cuivre et le laiton se coupent à faible épaisseur, avec beaucoup de projections.
Ce que la CNC change
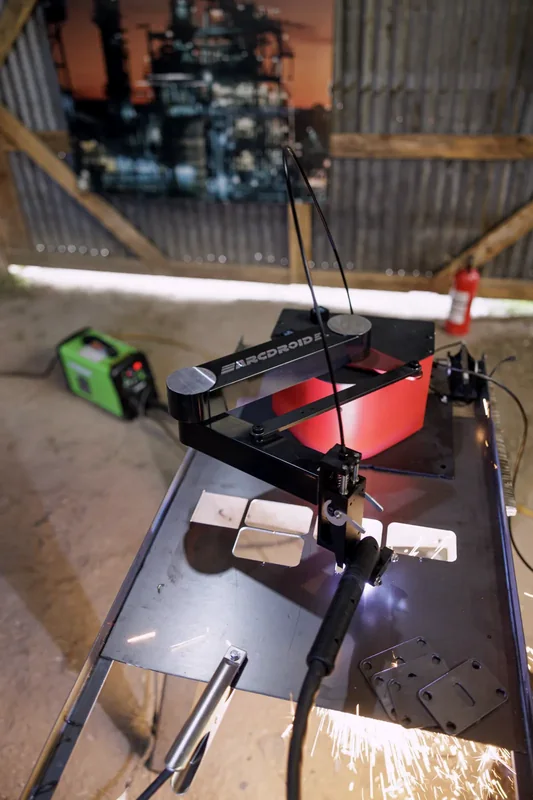
À ampérage égal, une machine CNC coupe mieux qu'une main : vitesse constante (donc pas de zones surchauffées ni de retards), hauteur stable (donc un angle de coupe régulier), et un démarrage de coupe maîtrisé (perçage en hauteur puis descente). Résultat : on obtient la coupe « propre » du tableau, là où à la main on obtient la coupe « maximale ». La contrepartie : il faut régler la vitesse pour chaque épaisseur — le manuel de la machine donne le tableau, et on l'affine sur une chute.
Le bon réglage en trois essais
Partez de la vitesse du tableau. Trop lent : la saignée s'élargit, les bavures collent en bas, le bord bleuit. Trop vite : l'arc traîne, le bas de la coupe n'est pas traversé, la pièce reste accrochée. La bonne vitesse laisse une bavure fine qui tombe au doigt. Faites trois carrés de 30 mm dans une chute avant de lancer la pièce.