La pièce la plus découpée de France
Poteaux de clôture, garde-corps, pergolas, portails, auvents, charpente légère, mains courantes : tout finit sur une platine. Un carré ou un rectangle de 150 × 150 à 300 × 300 mm, en acier de 6 à 12 mm, avec quatre trous pour des chevilles ou des tiges filetées M10 à M16. Un métallier en fabrique des dizaines par semaine, et c'est précisément le genre de pièce qu'on sous-traitait à contrecœur — trop simple pour payer des frais fixes, trop long pour la faire proprement à la main.
Les trous : la règle des 1,5 fois
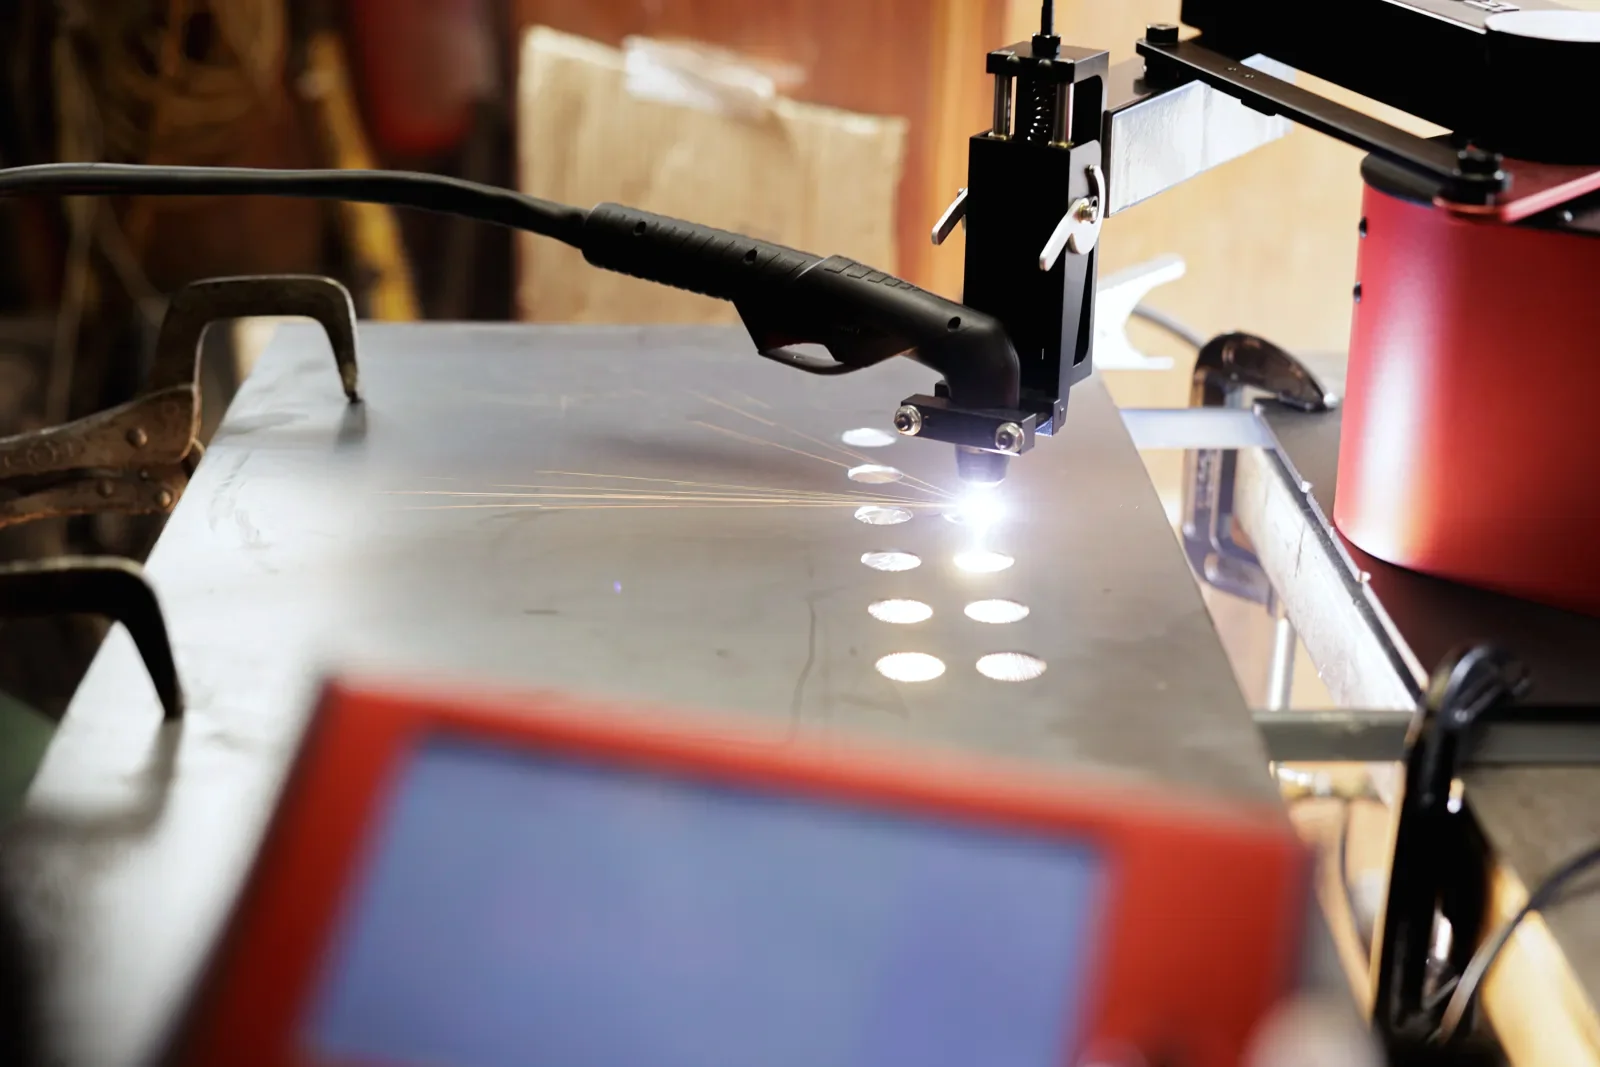
Un trou découpé au plasma est légèrement conique et la qualité chute quand il devient petit par rapport à l'épaisseur. Retenez la règle : diamètre au moins égal à 1,5 fois l'épaisseur, idéalement 2 fois. Un trou de 14 mm dans du 8 mm passe très bien ; le même trou dans du 12 mm sera conique, et il vaut mieux découper à 16 ou 18 mm, ou percer ensuite. Pour des chevilles à expansion, un trou surdimensionné de 2 mm par rapport à la tige est de toute façon la norme : Ø14 pour du M12, Ø12 pour du M10.
Le perçage commence plus haut que la coupe, avec un délai pour traverser, puis la torche descend et suit le cercle. Les trous se découpent toujours avant le contour extérieur : une fois le contour fini, la pièce tombe ou bouge, et rien n'est plus au bon endroit.
Sans fichier : le gabarit et le stylet
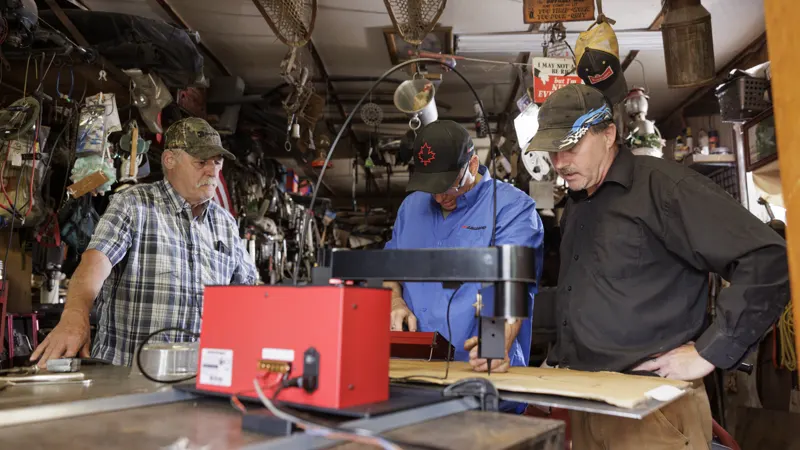
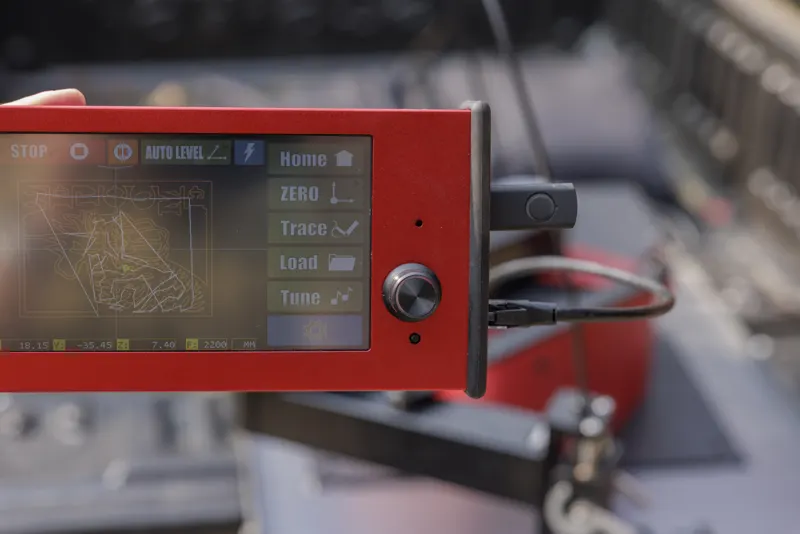
Pour une platine, le fichier est un détour. On pose la tôle sous la machine, on trace la pièce au marqueur — ou on pose un gabarit en carton, une platine existante, la pièce cassée à remplacer — et on suit le contour avec le stylet. Les quatre coins, les quatre centres de trous : la machine reconstruit des droites et des cercles vrais à partir de quelques points, applique la compensation de saignée et découpe. Le tracé prend une minute, la découpe une minute et demie. C'est ce que fait l'ArcDroid avec Simple Trace™, sans ordinateur ni logiciel, et c'est la raison pour laquelle tout l'atelier s'en sert.
Avec fichier : un DXF que l'on garde
Pour une série ou une platine à répéter tous les mois, dessinez-la une fois : un rectangle, quatre cercles, et les cotes que vous réutiliserez. QCAD, Fusion 360 ou Inkscape suffisent ; exportez en DXF avec des contours fermés. Sur un robot de 660 × 380 mm par position, on place trois platines de 200 × 200 ou six de 150 × 150 dans une même tôle ; avec le module X2, une bande de 1 200 mm en enchaîne neuf. Pensez à laisser 10 mm entre les pièces : assez pour la saignée et pour que la chute tienne.
L'ordre de coupe et la saignée
La saignée fait 1 à 2 mm selon la buse ; la machine décale la torche d'une demi-saignée vers l'extérieur du contour et vers l'intérieur des trous. Chaque contour démarre par une petite entrée de coupe, dirigée vers le centre pour un trou et vers la chute pour le contour, afin que la marque de perçage n'apparaisse pas sur le bord fini. Après la première pièce, mesurez au pied à coulisse : entraxe des trous, côté de la platine, diamètre. Si le trou est petit de 0,5 mm, ce n'est pas la machine, c'est la compensation : on l'ajuste une fois et la série sort juste.
Ébavurage, galvanisation, soudure
Une bavure fine se forme sous la pièce ; elle tombe au grattoir ou en un passage de disque à lamelles. Chanfreinez légèrement les trous, la cheville rentrera droite. Pour la galvanisation à chaud, la platine n'a pas de cavité fermée, donc aucun problème — mais le zinc réduit les trous de quelques dixièmes : découpez au diamètre supérieur. Pour souder le poteau, meulez la zone de soudure jusqu'au métal blanc : le bord plasma porte une fine couche d'oxyde qui gêne l'amorçage et fait des porosités.
- Platine type : 200 × 200 × 8, 4 trous Ø14 entraxe 150
- Environ 1 m de coupe et 5 perçages : un peu plus d'une minute d'arc à 45 A
- Trous : diamètre ≥ 1,5 × l'épaisseur, découpés avant le contour
- Après la première pièce : contrôle au pied à coulisse, réglage de la compensation, puis la série