Das meistgeschnittene Teil im Land
Zaunpfosten, Geländer, Pergolen, Tore, Vordächer, leichte Tragwerke, Handläufe: Alles endet auf einer Fußplatte. Ein Quadrat oder Rechteck von 150 × 150 bis 300 × 300 mm, aus 6 bis 12 mm Stahl, mit vier Löchern für Dübel oder Gewindestangen M10 bis M16. Ein Metallbauer fertigt Dutzende pro Woche, und es ist genau die Art Teil, die man ungern außer Haus gab — zu einfach, um Auftragspauschalen zu zahlen, zu lang, um es von Hand sauber zu machen.
Die Löcher: die 1,5-fach-Regel
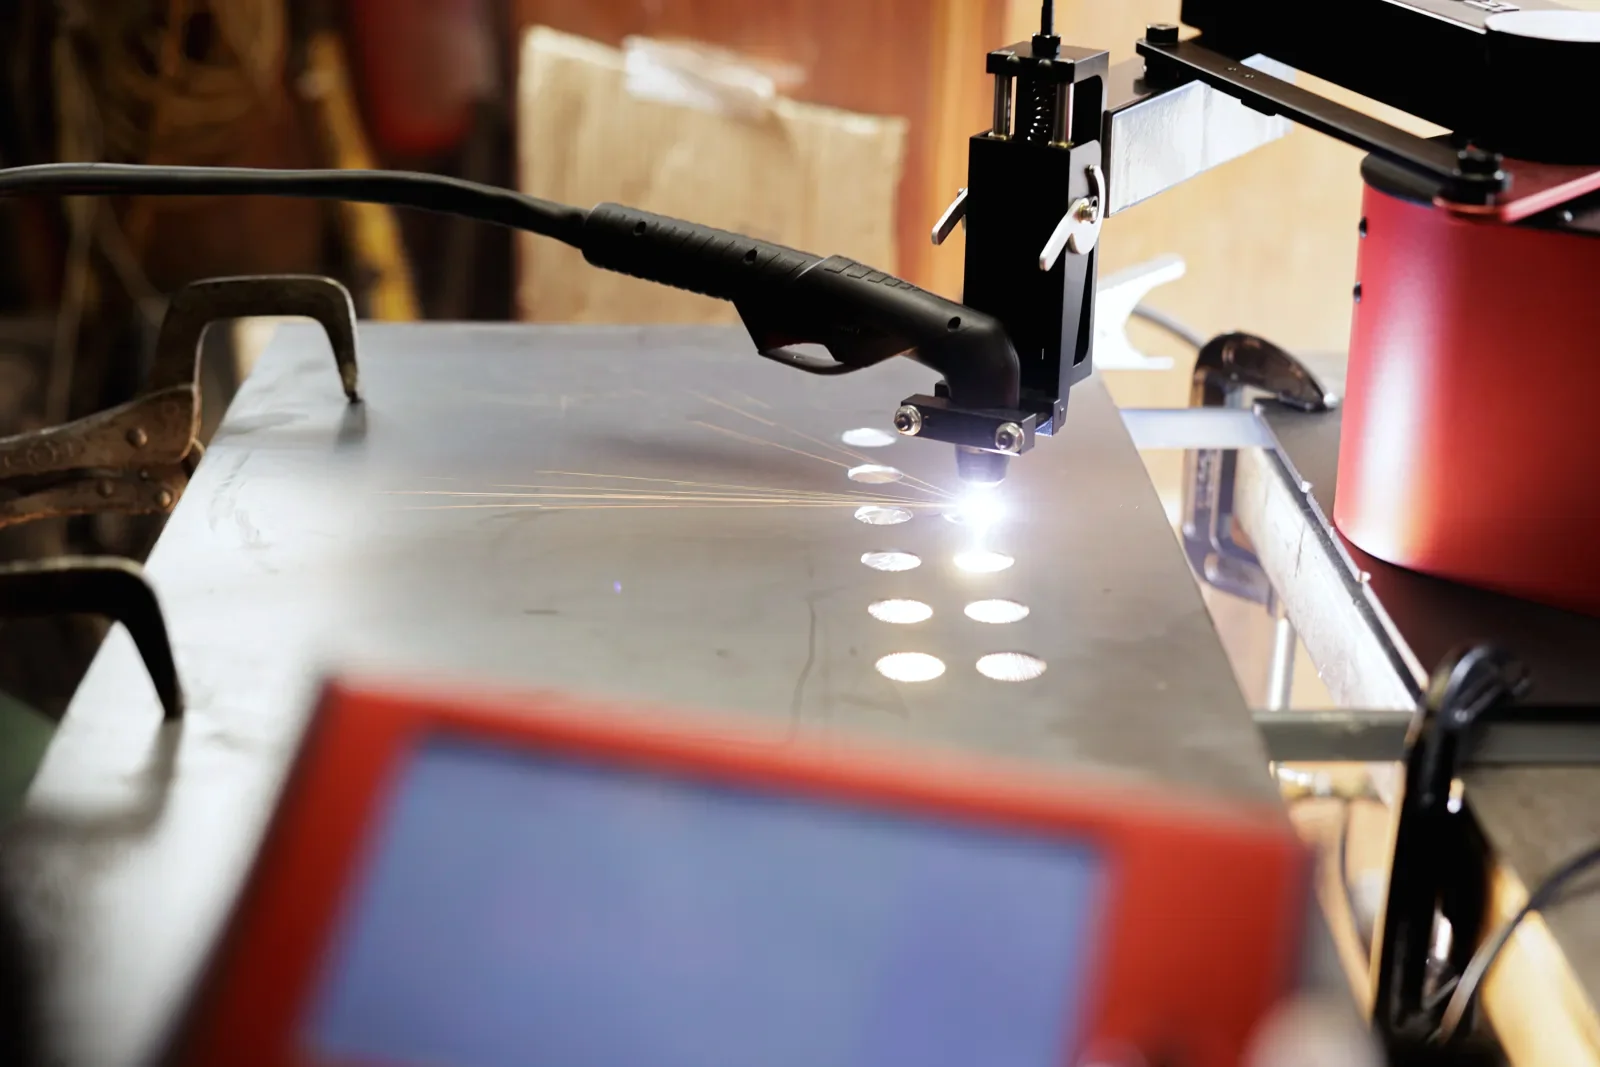
Ein plasmageschnittenes Loch ist leicht konisch, und die Qualität sinkt, wenn es im Verhältnis zur Dicke klein wird. Merken Sie sich die Regel: Durchmesser mindestens das 1,5-Fache der Dicke, ideal das 2-Fache. Ein 14-mm-Loch in 8 mm geht sehr gut; dasselbe Loch in 12 mm wird konisch, dann besser auf 16 oder 18 mm schneiden oder anschließend bohren. Für Spreizdübel ist ein Loch mit 2 mm Übermaß gegenüber der Stange ohnehin die Norm: Ø14 für M12, Ø12 für M10.
Der Durchstich beginnt höher als der Schnitt, mit einer Verzögerung zum Durchbrennen, dann senkt sich der Brenner und folgt dem Kreis. Die Löcher werden immer vor der Außenkontur geschnitten: Ist die Kontur fertig, fällt oder verrutscht das Teil, und nichts sitzt mehr an der richtigen Stelle.
Ohne Datei: Schablone und Stift
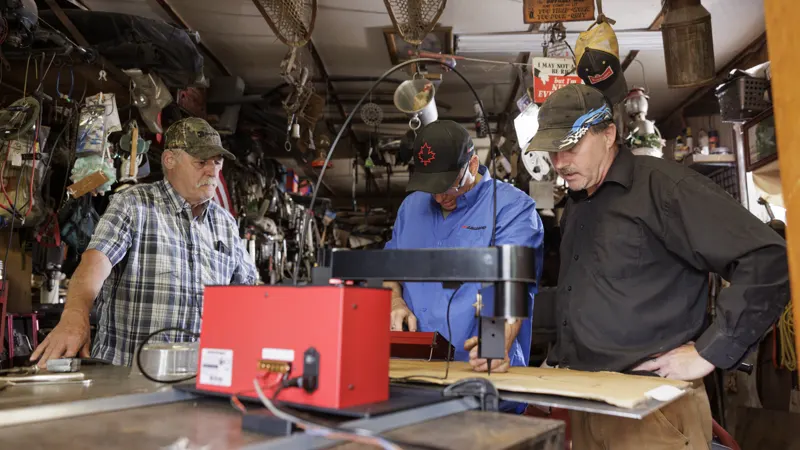
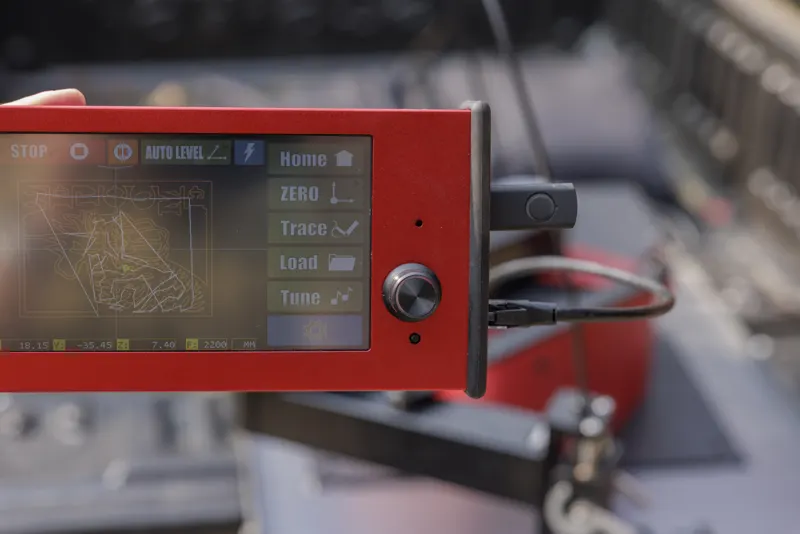
Für eine Fußplatte ist die Datei ein Umweg. Man legt das Blech unter die Maschine, zeichnet das Teil mit dem Marker an — oder legt eine Kartonschablone, eine vorhandene Platte, das gebrochene Teil, das ersetzt werden soll, auf — und folgt der Kontur mit dem Stift. Die vier Ecken, die vier Lochmitten: Die Maschine rekonstruiert aus wenigen Punkten echte Geraden und Kreise, wendet die Schnittfugenkompensation an und schneidet. Das Abtasten dauert eine Minute, der Schnitt anderthalb. Genau das macht der ArcDroid mit Simple Trace™, ohne Computer und Software — und deshalb benutzt ihn die ganze Werkstatt.
Mit Datei: eine DXF, die man behält
Für eine Serie oder eine Platte, die jeden Monat wiederkehrt, zeichnen Sie sie einmal: ein Rechteck, vier Kreise und die Maße, die Sie wiederverwenden. QCAD, Fusion 360 oder Inkscape reichen; als DXF mit geschlossenen Konturen exportieren. Auf einem Roboter mit 660 × 380 mm pro Position passen drei Platten 200 × 200 oder sechs 150 × 150 in ein Blech; mit dem X2-Modul reiht ein 1.200-mm-Streifen neun aneinander. Lassen Sie 10 mm zwischen den Teilen: genug für die Schnittfuge und damit das Restgitter hält.
Schnittreihenfolge und Schnittfuge
Die Schnittfuge ist je nach Düse 1 bis 2 mm breit; die Maschine versetzt den Brenner um eine halbe Fuge nach außen an der Kontur und nach innen an den Löchern. Jede Kontur beginnt mit einem kurzen Einlauf, bei einem Loch zur Mitte, bei der Kontur zum Abfall hin, damit die Durchstichmarke nicht auf der fertigen Kante liegt. Nach dem ersten Teil mit dem Messschieber messen: Lochabstand, Plattenseite, Durchmesser. Ist das Loch 0,5 mm zu klein, liegt es nicht an der Maschine, sondern an der Kompensation: einmal nachstellen, und die Serie kommt maßhaltig.
Entgraten, Verzinken, Schweißen
Unter dem Teil bildet sich ein feiner Grat; er fällt mit dem Schaber oder einem Durchgang mit der Fächerscheibe ab. Fasen Sie die Löcher leicht an, der Dübel geht gerade hinein. Für die Feuerverzinkung hat die Platte keinen geschlossenen Hohlraum, also kein Problem — aber das Zink verkleinert die Löcher um einige Zehntel: auf den nächstgrößeren Durchmesser schneiden. Zum Anschweißen des Pfostens die Schweißzone bis aufs blanke Metall schleifen: Die Plasmakante trägt eine dünne Oxidschicht, die die Zündung stört und Poren verursacht.
- Typische Platte: 200 × 200 × 8, 4 Löcher Ø14, Lochabstand 150
- Etwa 1 m Schnitt und 5 Durchstiche: gut eine Minute Lichtbogen bei 45 A
- Löcher: Durchmesser ≥ 1,5 × Dicke, vor der Kontur geschnitten
- Nach dem ersten Teil: Messschieber, Kompensation nachstellen, dann die Serie