Sauberer Schnitt und Trennschnitt
Jeder Hersteller nennt drei Blechdicken: den empfohlenen Schnitt (angenehme Geschwindigkeit, saubere Kante), den maximalen Schnitt (langsamer, etwas Grat) und den Trennschnitt (der Brenner kommt durch, aber das Teil muss mit der Flex nachgearbeitet werden). Für Teile, die ohne Nacharbeit geschweißt oder lackiert werden sollen, zählt der erste Wert.
Die Größenordnungen bei Stahl
30 A: 6 bis 8 mm sauber, 10 mm maximal. 45 A: 12 mm sauber, 16 mm maximal, 25 mm Trennschnitt. 65 A: 16–20 mm sauber, 25 mm maximal. 85 A: 20–25 mm sauber, 32 mm maximal. 105 A: 25–32 mm sauber, 38 mm maximal. Diese Zahlen schwanken von Marke zu Marke um einige Millimeter, aber die Skala stimmt.
Edelstahl und Aluminium
Edelstahl wird mit denselben Stromstärken geschnitten, etwa 20 % dünner, mit einer Wärmeeinflusszone, die bei Teilen für den Lebensmittelbereich zu beachten ist. Aluminium schneidet schneller, hinterlässt aber hartnäckigen Grat; rechnen Sie mit 30 % weniger Blechdicke als bei Stahl. Kupfer und Messing werden nur dünn geschnitten, mit vielen Spritzern.
Was CNC ändert
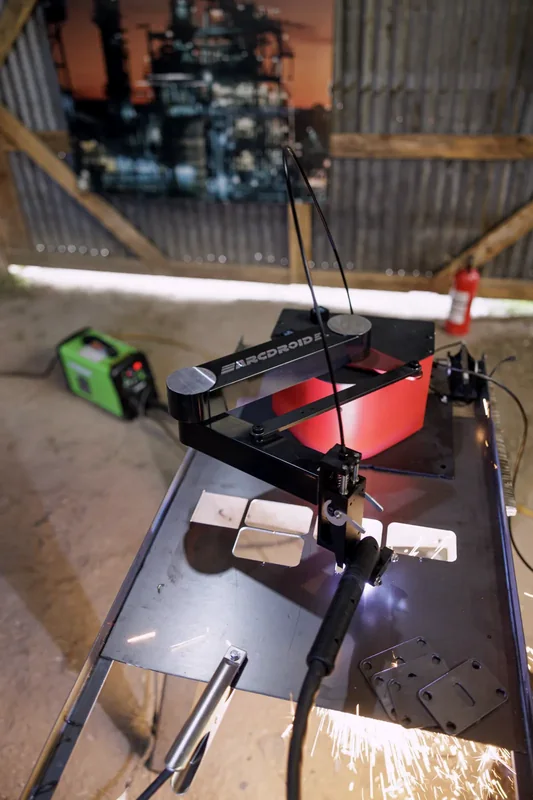
Bei gleicher Stromstärke schneidet eine CNC-Maschine besser als eine Hand: konstante Geschwindigkeit (also keine überhitzten Zonen und keine Verzögerungen), stabile Höhe (also ein gleichmäßiger Schnittwinkel) und ein kontrollierter Schnittstart (Einstechen in der Höhe, dann Absenken). Ergebnis: Man erhält den „sauberen“ Schnitt der Tabelle, wo man von Hand den „maximalen“ Schnitt erhält. Die Kehrseite: Die Geschwindigkeit muss für jede Blechdicke eingestellt werden — das Handbuch der Maschine liefert die Tabelle, und man verfeinert an einem Reststück.
Die richtige Einstellung in drei Versuchen
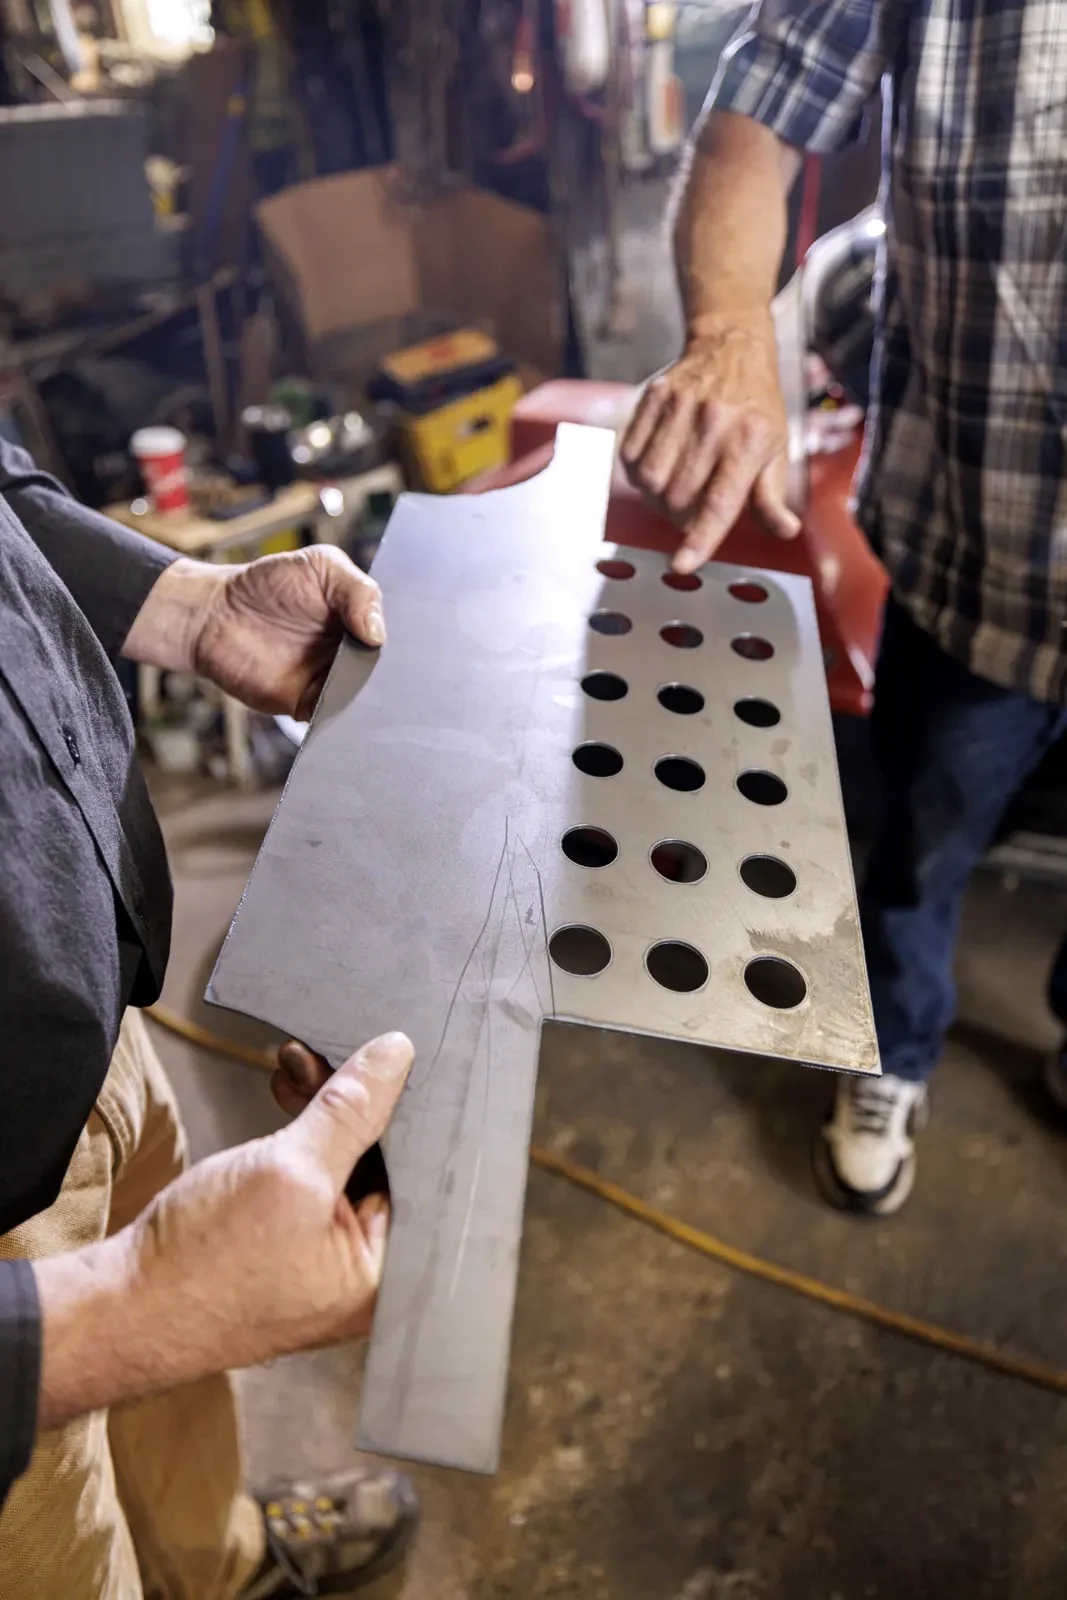
Beginnen Sie mit der Tabellengeschwindigkeit. Zu langsam: Die Fuge wird breiter, der Grat klebt unten, die Kante läuft blau an. Zu schnell: Der Lichtbogen schleppt nach, der untere Teil des Schnitts wird nicht durchtrennt, das Teil bleibt hängen. Die richtige Geschwindigkeit hinterlässt einen feinen Grat, der mit dem Finger abfällt. Schneiden Sie drei Quadrate von 30 mm in ein Reststück, bevor Sie das Teil starten.